


模切厂线边仓不是仓库,就不该有库存
点晴信息技术
读完需要
10
分钟
速读 4 分钟
去模切车间走一圈,现场最混乱的地方,十有八九就是线边仓。
产线机台旁物料架层层堆叠,卷材、泡棉、双面胶、PET 膜纸箱杂乱堆放,标签卷边模糊。物料员推着转运小车穿梭车间,到处询问工位物料消耗情况。财务账面上显示还有原料,线边现场找不到实物;好不容易找到物料,实物数量又和系统对不上。
不少模切企业上线 ERP、MES 之后,新矛盾接踵而至:线边仓该归仓库管,还是归生产车间管?仓库认为属于仓储范畴,生产部门强调物料正在车间耗用,IT 部门看着系统里线边仓变成管理黑匣子,各方互相推诿扯皮。
很多模切工厂卷材、尾料多,多单位换算复杂,线边堆放大量母料、分切后小卷、边角尾料,进一步放大线边管理乱象。今天我们把线边仓管理的核心逻辑讲透,结合点晴模切 ERP 行业落地实践,告诉模切企业如何管好线边仓。
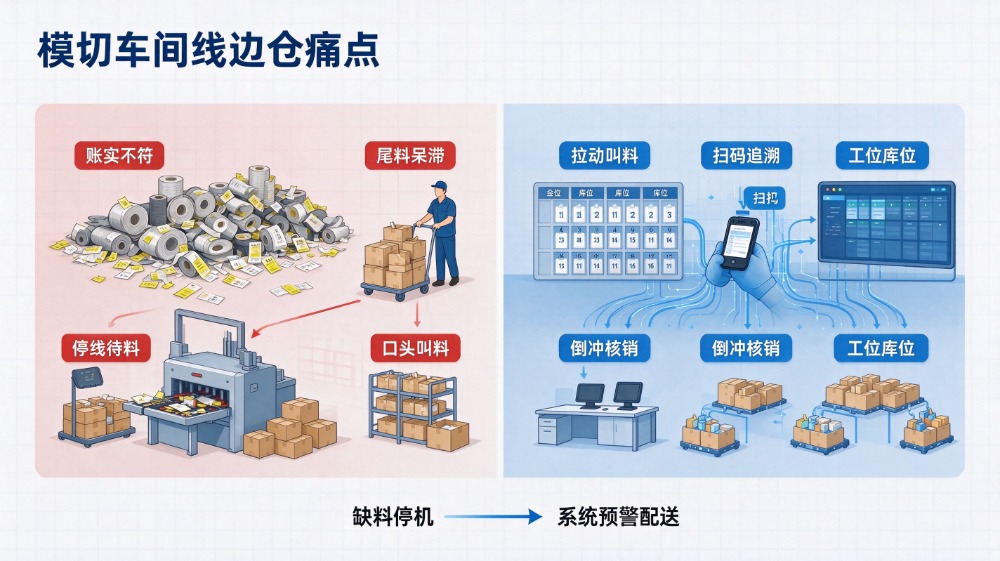
🖼️【图 1|模切车间线边仓痛点示意图】
绝大多数工厂踩坑,第一步就是把线边仓当成小型原材料仓库来管理,模切行业尤其严重。
大仓(原材料总仓)管理的是企业资产库存,追求账实 100%匹配,物料管理时间单位以天计算,管好“存”;
线边仓管理的是物料消耗节奏,卷材、分切料、辅料持续流向模切机台,时间单位以小时计算,核心是管好“流”。
如果拿总仓管理逻辑管线边仓:每一卷物料全部扫码入库出库、逐笔单据登记、每日盘点对账,模切车间物料员工作量直接爆炸,现实执行几天就彻底打回原形。
线边仓的定位:它是物料流转缓冲节点,不是用来长期存放卷材、尾料的储存仓库,理想状态不沉淀多余库存。
| 对比维度 | 原材料大仓 | 模切车间线边仓 |
|---|---|---|
| 核心目标 | 保管资产,账实相符 | 保障节拍流转,避免停线 |
| 时间粒度 | 按天管理 | 按小时消耗流转 |
| 物料形态 | 整卷母料、大批量原料 | 待耗用卷材、分切小卷、辅料缓冲 |
| 管理重点 | 存、保管、防呆滞 | 流、消耗、快速补给 |
| 系统归属 | WMS/ERP 库存模块 | MES 生产执行模块 |
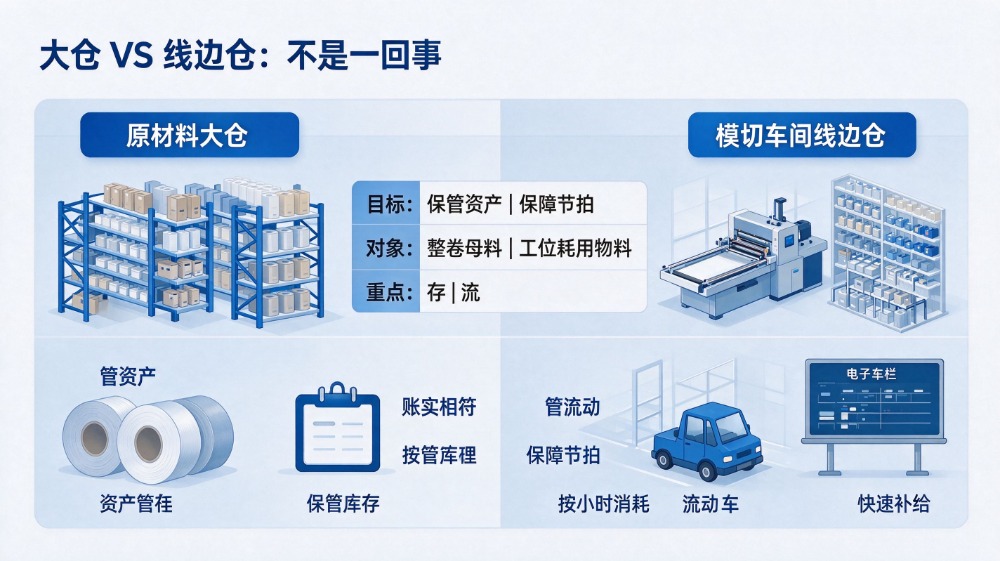
🖼️【图 2|大仓 VS 线边仓管理逻辑对比图】
很多企业纠结线边仓交给 ERP(WMS) 还是 MES,本质是没有分清两者的岗位职责边界。
•ERP(WMS)管资产账:负责总仓物料的进出存,整卷卷材入库、移库出库,保证企业库存资产账目准确;
•MES 管生产流转:接管已经调拨到线边的物料,结合工单 BOM、机台生产节拍,完成工位投料、消耗核销。
中小型模切工厂,没必要采购两套独立系统,点晴模切 ERP 原生集成 ERP+MES 车间执行能力,一套系统完成“管账+管流转”,完美适配模切卷材、多单位、尾料管理场景。
标准业务流程(点晴模切 ERP 落地案例,珠三角某精密模切厂):
1.ERP 总仓:把整卷母料,PDA 扫码调拨,物料从总仓转移至线边逻辑库位,总仓库存扣减;
2.MES 车间模块接管线边物料,按模切工单、BOM 工艺、机台节拍,执行拉动叫料配送;
3.工单生产完成后,系统按 BOM 理论用量+标定损耗系数做倒冲核销;
4.剩余尾料、未耗用卷材扫码退料回总仓,尾料自动继承母料成本、批次,闭环业务。
这套模式下:资产账目统一在 ERP,车间物料流转交给 MES 执行模块,不用多系统对接,规避数据孤岛。
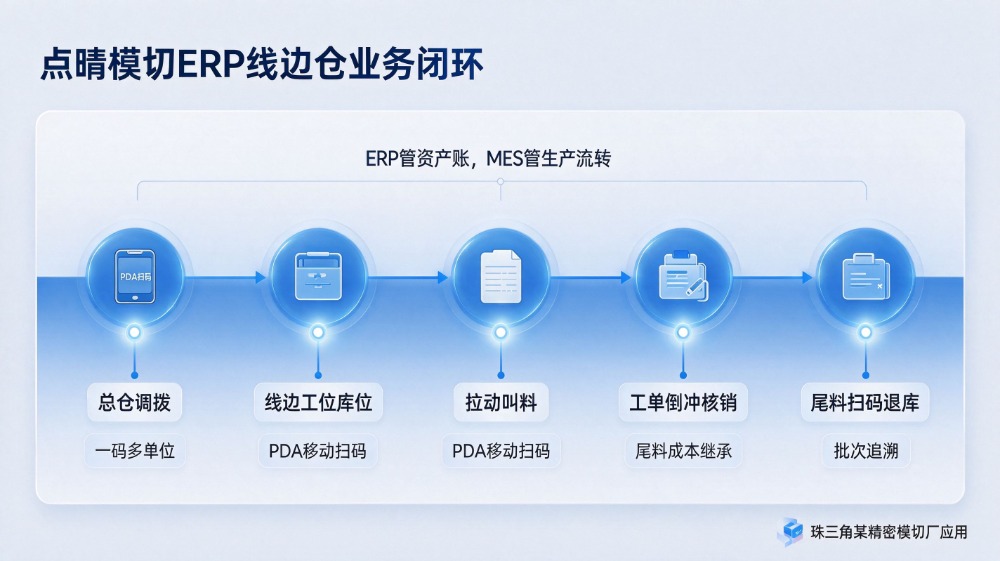
🖼️【图 3|点晴模切 ERP 线边仓业务流程图】
不要笼统划分一大块“线边区域”,要直接按照模切机台、工段设置线边库位。点晴模切 ERP 支持自定义工位库位,哪台模切机需要什么物料,系统一目了然,物料员不用在车间到处翻找卷材。
线边仓尽量不做拆卷拆分作业,最小包装进、整包装配送上线。供应商送货按照看板倍数打包;卷材分切、拆零作业统一放在原材料大仓完成,避免线边到处散落半截小卷、尾料,减少现场混乱。
点晴模切 ERP 读取工单 BOM、机台生产节拍,结合线边工位现有物料水位,自动生成电子叫料任务,线边物料低于安全缓冲阈值,系统自动弹窗预警,把“人喊叫料”变成系统驱动配送。
针对模切特殊点:系统自带一码多单位能力,母料卷、米、㎡、片多单位自动换算,线边叫料不管按卷还是米,系统账目自动统一核算,解决模切行业换算痛点。
工单报工完成,系统根据产出数量×BOM 耗用+标定损耗自动核销线边物料,倒冲处理绝大部分记账工作。
重点针对高价值胶类卷材、易出现偏差物料,执行周期性盘点;点晴模切 ERP 支持 PDA 移动端线边盘点,快速完成差异调整。
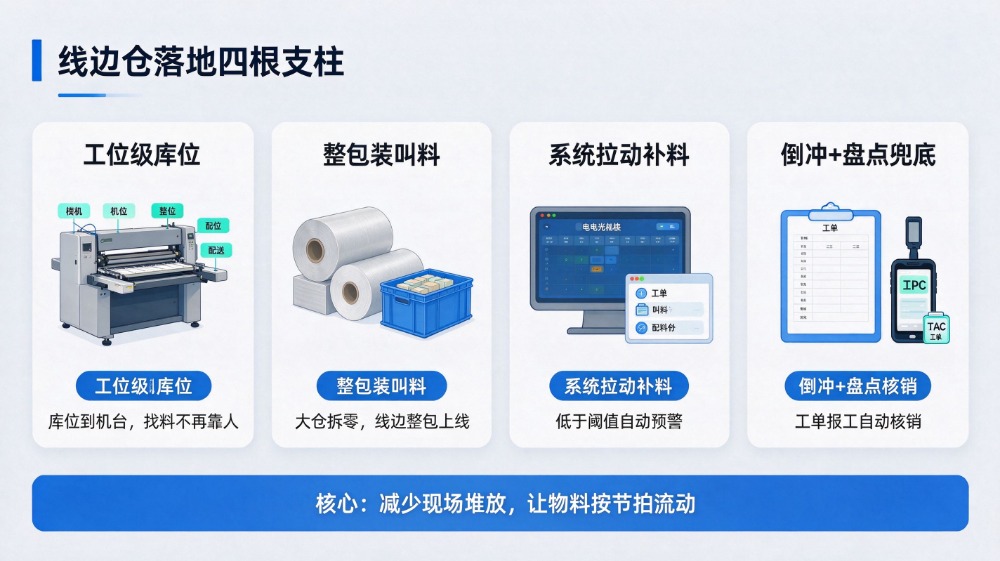
🖼️【图 4|线边仓四大支柱能力看板】
BOM 里面的用量只是理论值,模切分切必然存在边角料损耗。很多工厂上线直接使用默认参数,没有结合实际生产。
✅ 解决方案:上线前提取过去 3 个月工单真实消耗数据,标定物料损耗系数;每季度重新校准,点晴 ERP 可统计每张工单实际损耗,输出损耗分析报表,作为参数调整依据。
叫料配送流程跑通,但工单完工之后,线边剩余的半截卷材、尾料长期堆放在机台旁边,既不消耗也不退库,慢慢变成呆滞物料,账实彻底偏离。
✅ 解决方案:强制设置扫码退料流程,工单结束,剩余卷材、尾料 PDA 扫码退回总仓;尾料自动继承母料的采购成本、批次号,不会出现尾料成本算不清楚的行业难题。
很多模切企业 BOM 不准确、物料档案混乱、刀模档案不全,就直接上线倒冲、拉动配送,上线之后全盘崩盘。
✅ 点晴实施方法论:循序渐进。
第一步:跑通整箱/整卷叫料、PDA 扫码收发;
第二步:稳定之后,再启用工单拣配配送;
第三步:最后开启拉动式叫料、自动倒冲核销。
BOM、物料、刀模基础数据是前提,基础不牢,高级功能都是空中楼阁。
| 坑点 | 现象 | 点晴模切 ERP 解决对策 |
|---|---|---|
| 倒冲损耗拍脑袋 | 线边库存越冲偏差越大,成本失真 | 工单损耗统计报表,基于历史数据标定损耗系数,季度校准 |
| 剩料尾料无退料 | 机台堆积大量尾料形成账外物料 | PDA 扫码退料,尾料自动继承母料成本批次 |
| 急于一步到位 | BOM 不准强行上倒冲,系统无法落地 | 分三阶段上线,优先夯实物料、BOM 基础档案 |
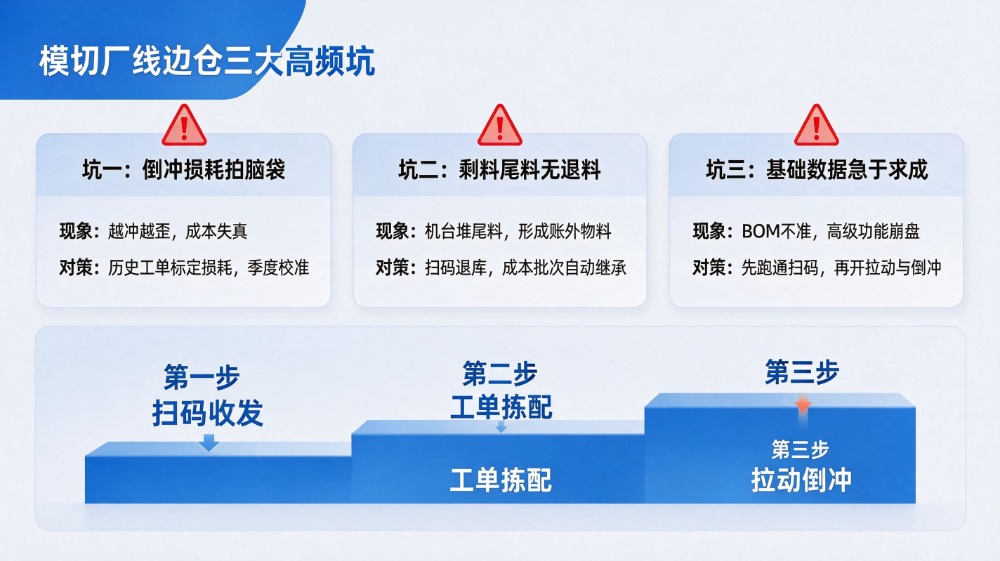
🖼️【图 5|模切线边仓三大坑点与对策图】
系统上线运行三个月之后,不用听软件厂商的宣传,直接问自己三个问题,就能判断管理是否真正落地:
一、还会频繁发生停线等料吗?
叫料前置、物料水位预警前置,缺料风险应该在产线停机之前就被系统识别处理,而不是已经断产再紧急救火。
二、物料员主要工作是什么?
理想状态:物料员不再满车间到处找料、处理突发缺料;而是按照系统下达的叫料任务,准时完成物料配送。如果还在天天救火,说明系统只是摆设。
三、线边仓账实相符率能不能稳定 95%以上?
线边账实相符达不到 95%,说明倒冲逻辑、退料闭环、周期盘点流程没有真正跑通;点晴模切 ERP 的落地客户,规范执行后线边账实可以稳定维持 95%‑98%。
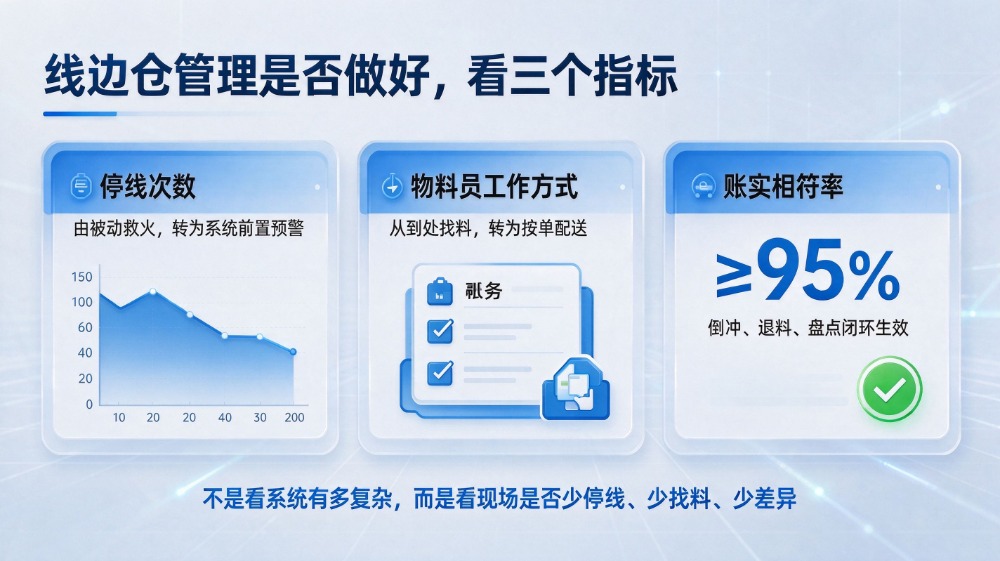
🖼️【图 6|线边仓成效三大考核指标图】
线边仓,是模切工厂距离机台最近、流转节奏最快,也最容易管理失控的区域。
管好线边仓,不靠增加更多台账、严苛的审批流程,核心是让卷材、辅料、尾料按照生产节拍有序流动到机台。
传统仓库管理思维,核心诉求是“别弄丢物料”;而线边仓 MES 思维,核心诉求是“生产别断料”。
点晴模切 ERP 一体化 ERP+MES 能力,针对模切卷材、多单位换算、尾料管控行业痛点,把线边仓的“流动”逻辑落地,而不是把线边仓又做成第二个原材料仓库。
你们工厂的线边仓,现在是在追求“别丢物料”,还是保障“别断生产”?车间还有多少物料员还在到处救火找卷材?
企业规模:80 人精密模切,生产泡棉、双面胶、导电胶,多台圆刀、平刀模切机,卷材物料繁多,尾料量大。
上线前痛点:
1.线边机台到处堆放半卷原料、尾料,账实差异大,财务成本核算不准;
2.物料员全靠口头喊叫料,经常发生缺料停机,或者物料过多堆积线边;
3.尾料没有成本记录,不知道半截卷材实际价值。
点晴模切 ERP 上线之后改变:
1.搭建机台工位级线边库位,ERP 管总仓资产账,MES 模块管线边物料流转;
2.系统拉动式叫料,整卷配送上线,剩余尾料扫码退库,尾料自动继承母料成本;
3.工单倒冲核销,结合历史工单标定损耗系数;
4.线边账实相符率稳定 96%,物料员从到处救火转为按系统计划配送,因缺料导致的停机减少 70%,尾料呆滞得到有效管控。
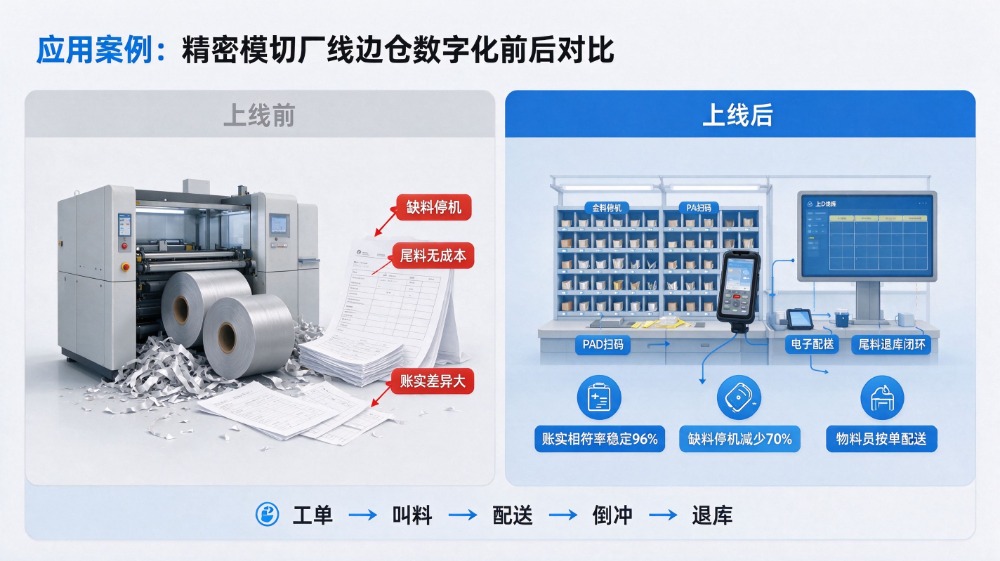
🖼️【图 7|模切厂点晴 ERP 线边仓实施案例效果对比图】
👉 如果你正在选型或者上线模切 ERP,欢迎留言交流你的数字化落地难题。
本文由点晴模切 ERP 分享,专注模切行业卷材管理、刀模管控、工单成本核算、业财一体化数字化方案。

联系点晴:https://moqie.clicksun.cn,咨询电话:400-186-1886
